Trattamento Antiruggine di Attuatori Elettrici per Valvole Trattamento Acqua
autore: ATHENA GROUP
2026-08-10
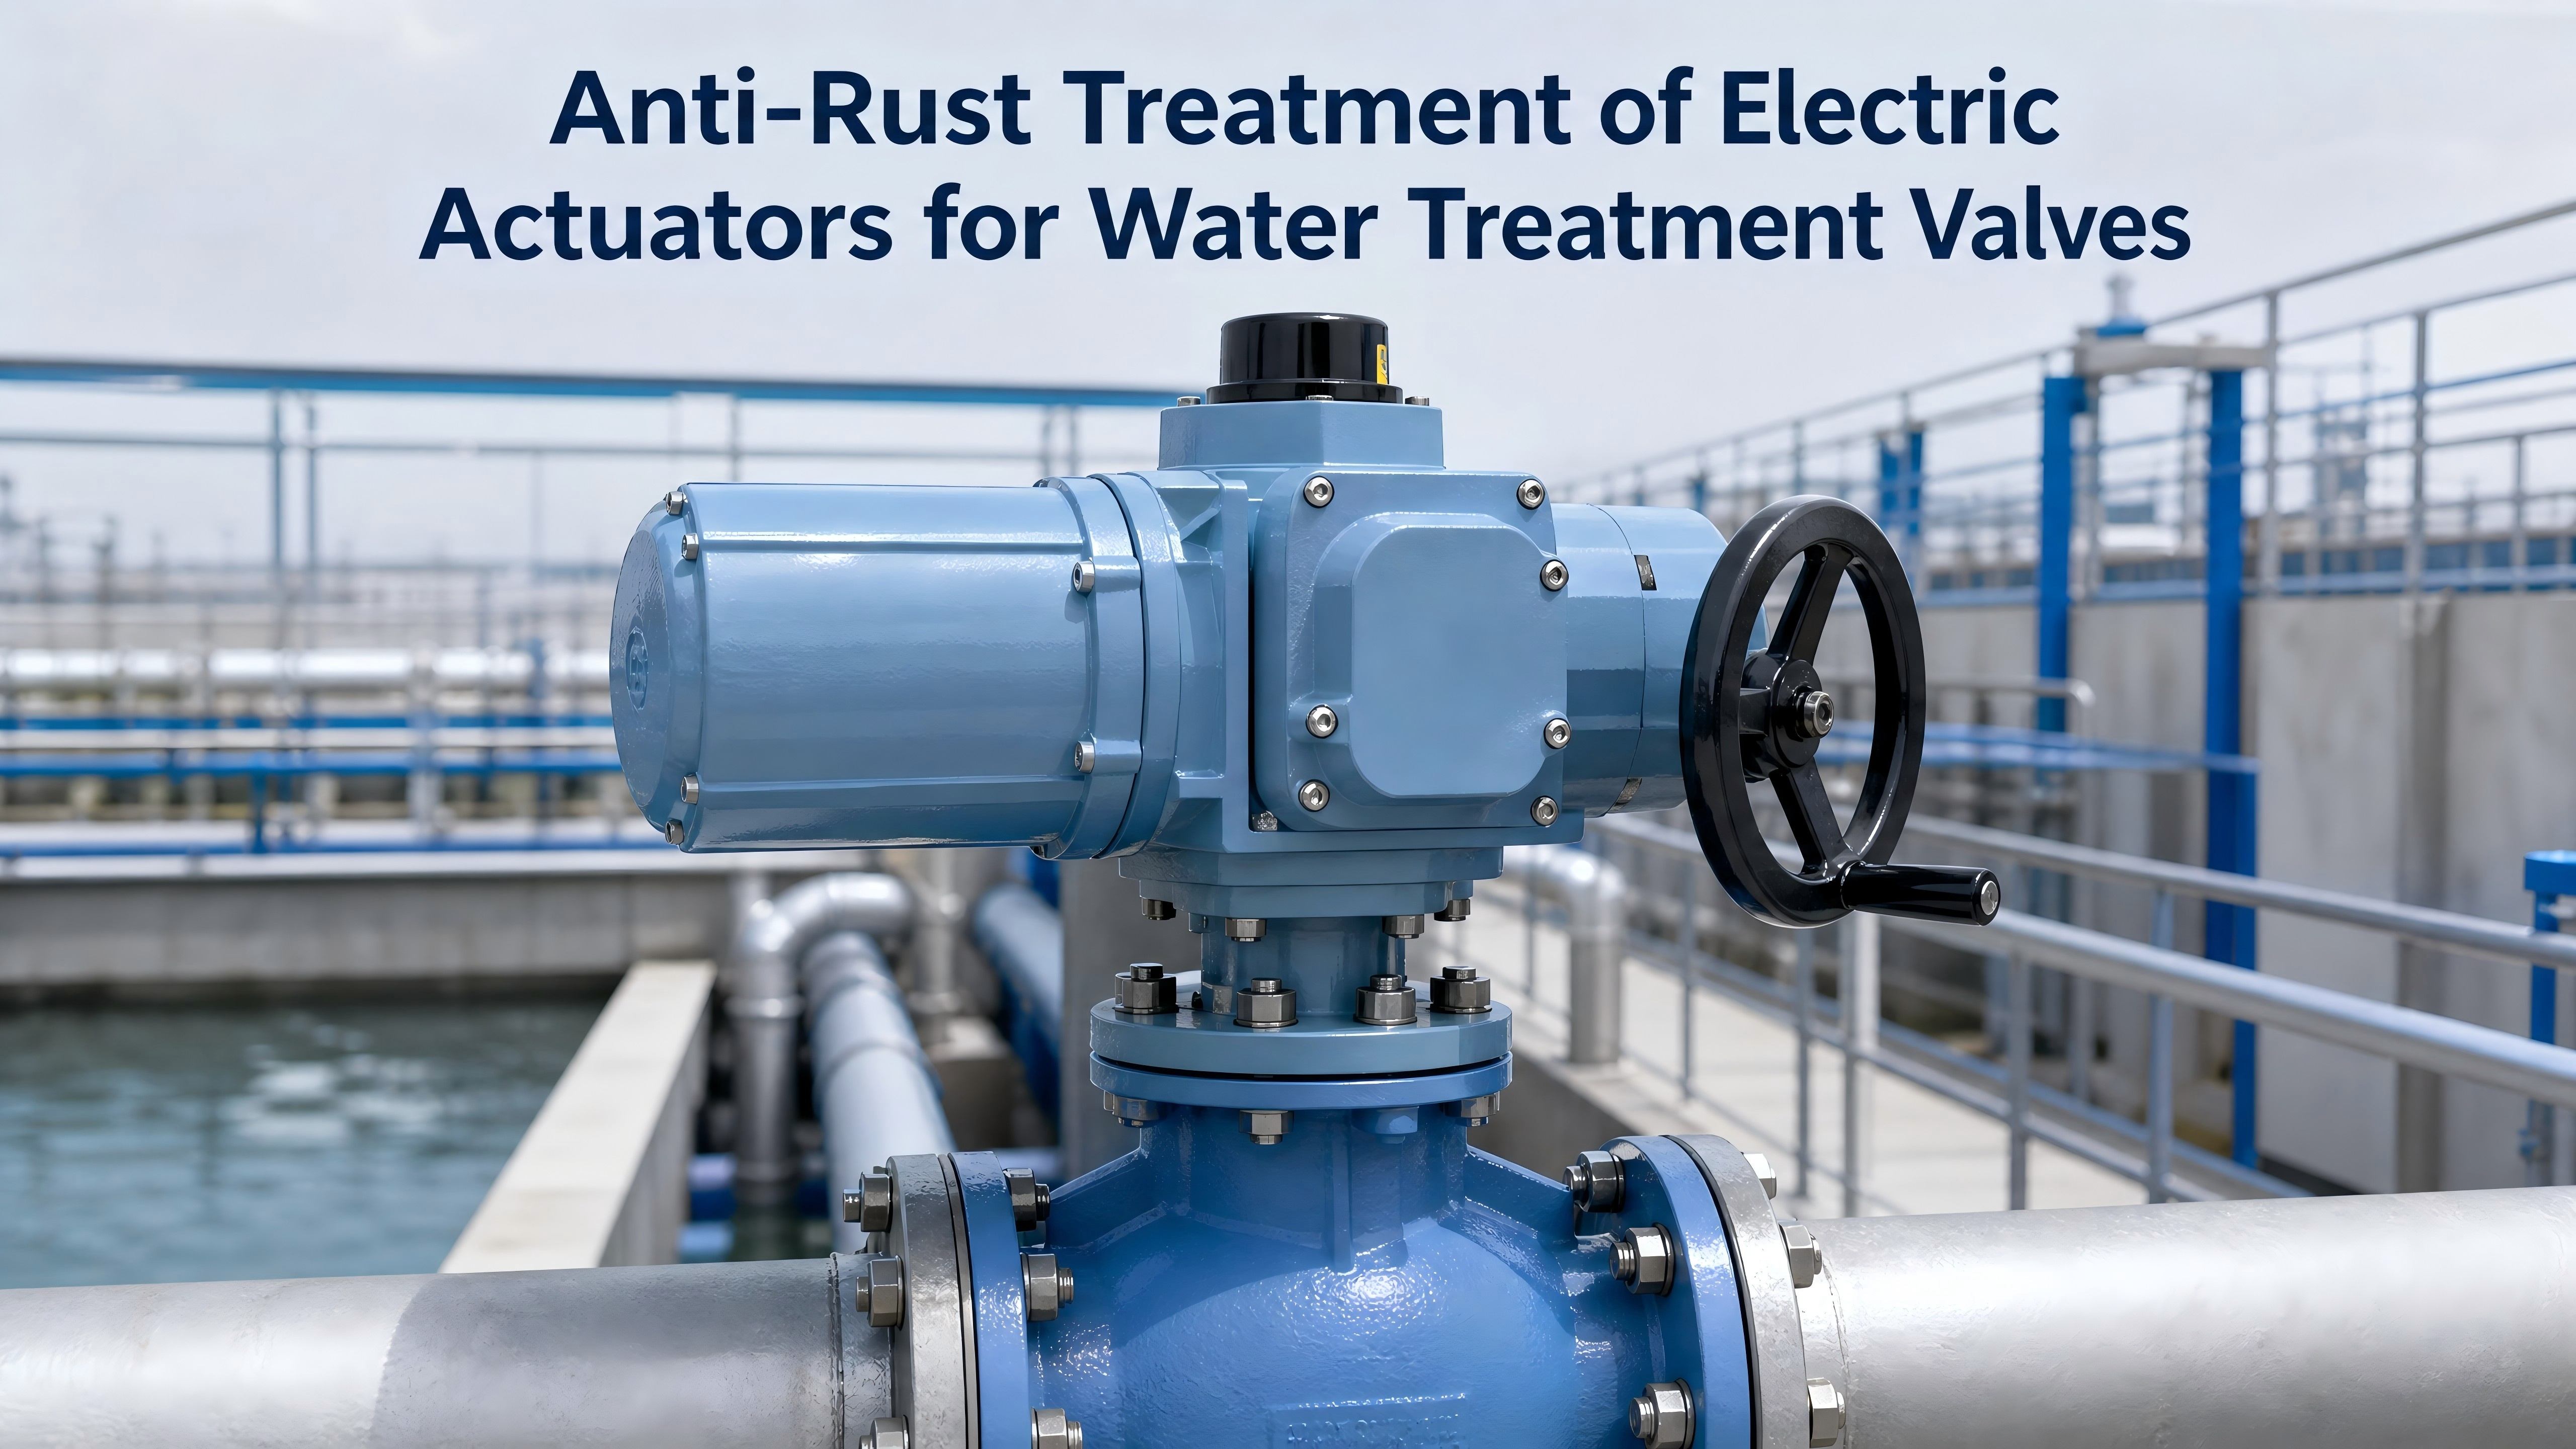
Negli impianti di trattamento delle acque,attuatori elettriciapertura, chiusura e regolazione del flusso delle valvole di controllo per sistemi di acqua pura, fognature e circolazione dell'acqua. Tuttavia, l'aria umida, la nebbia salina e gli ioni acido-base nei siti di trattamento corrodono facilmente le parti metalliche. Una lieve ruggine provoca l'inceppamento della valvola e il guasto del controllo; una grave corrosione porta a danni meccanici e cortocircuiti, interrompendo la produzione. Pertanto la protezione antiruggine è essenziale per il funzionamento stabile delle apparecchiature a lungo termine.
I. Principali cause di corrosione degli attuatori
La corrosione si diffonde rapidamente e provoca gravi danni negli ambienti di trattamento dell’acqua, a causa di tre fattori chiave:
1.1 Corrosione elettrochimica da elevata umidità
Le differenze di temperatura tra il giorno e la notte creano una condensa persistente sulle superfici metalliche, rompendo gli strati protettivi originali e innescando la corrosione elettrochimica.
1.2 Ossidazione accelerata da parte di contaminanti presenti nell'acqua
Sali, acidi e alcali presenti nell'acqua penetrano con vapore negli spazi vuoti e nei giunti filettati, accelerando la ruggine dei metalli.
1.3 Una scarsa manutenzione giornaliera peggiora la corrosione
I rivestimenti danneggiati non riparati, le parti invecchiate non sigillate, lo stoccaggio a lungo termine e l'installazione esterna non protetta espongono il metallo direttamente ad un ambiente corrosivo.
II. Tre principali soluzioni tecniche antiruggine
L'industria adotta tre tecnologie antiruggine mature, che possono essere combinate in base alle condizioni di lavoro:
2.1 Rivestimenti superficiali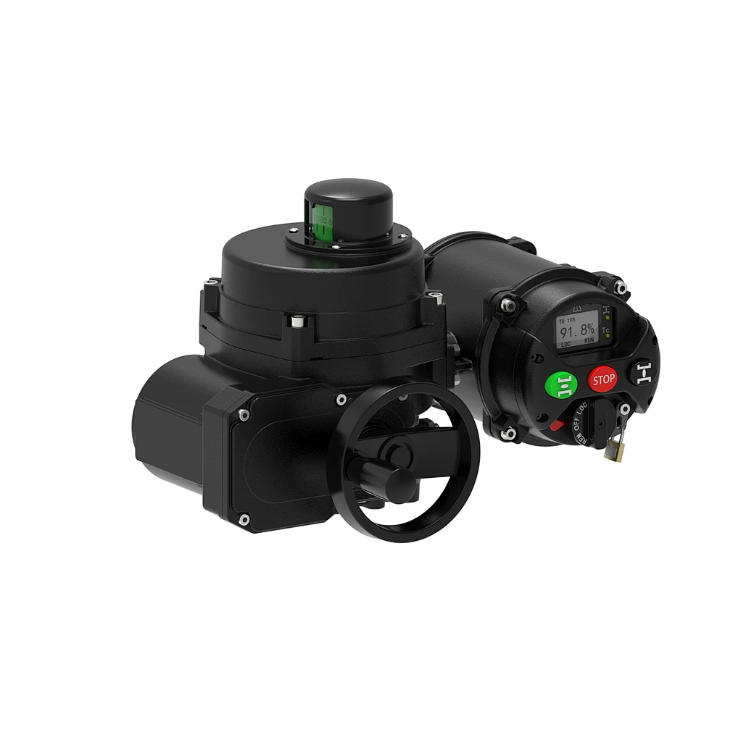
I rivestimenti isolano il metallo dai mezzi corrosivi e rappresentano il metodo antiruggine più utilizzato:
- Rivestimento epossidico: elevata adesione, buona resistenza agli acidi e agli alcali, economico per sistemi fognari e di circolazione dell'acqua regolari.
- Rivestimento in poliuretano: eccellente resistenza all'umidità e all'usura, resistente alle screpolature e alla scrostatura per apparecchiature vibranti.
- Rivestimento in fluorocarbonio: resistenza superiore ai raggi UV e agli agenti atmosferici, ideale per unità esterne esposte alla luce solare e agli sbalzi di temperatura.
2.2 Galvanotecnica e placcatura chimica
Per le parti soggette ad attrito di precisione come steli di valvole e ingranaggi, la zincatura, la nichelatura o la cromatura formano densi strati di lega. La placcatura blocca la penetrazione della corrosione, aumentando al tempo stesso la durezza superficiale e la resistenza all'usura, fungendo da rinforzo standard di fabbrica per componenti di precisione.
2.3 Olio e grasso antiruggine
Utilizzato durante lo stoccaggio, il trasporto e la fermata dell'attrezzatura. Applicato su filettature, ingranaggi e steli di valvole per formare pellicole isolanti di olio/grasso. Facili da usare e lubrificanti, prevengono il grippaggio della ruggine anche se con una durata utile inferiore rispetto ai rivestimenti o alla placcatura.
III. Strategie sistematiche di ottimizzazione antiruggine
Le singole misure antiruggine non possono gestire condizioni di lavoro complesse; è necessaria un'ottimizzazione completa:
3.1 Progettazione personalizzata basata sulle condizioni
- Officine interne umide: rivestimenti in poliuretano più guarnizioni impermeabili per resistenza all'umidità.
- Sistemi fognari ad alto contenuto acido-alcalino: doppia protezione del rivestimento anticorrosivo pesante epossidico e della nichelatura.
- Equipaggiamento per esterni: rivestimento in fluorocarbonio per resistere alle intemperie.
Una progettazione mirata in fase di produzione evita costose riparazioni post-corrosione.
3.2 Ispezione regolare e manutenzione preventiva
Controllare periodicamente la desquamazione del rivestimento, la placcatura usurata, le guarnizioni incrinate e il grasso antiruggine essiccato e riparare tempestivamente i difetti.
- Sistemi ad acqua pura: ispezione mensile, manutenzione completa semestrale.
- Sistemi fognari corrosivi ad alta salinità: manutenzione approfondita trimestrale.
La tempestiva risoluzione dei problemi legati alla ruggine evita costose riparazioni di emergenza in caso di guasto.
3.3 Adozione di materiali antiruggine avanzati
I nuovi nanorivestimenti riempiono minuscoli micro-spazi irraggiungibili con i rivestimenti tradizionali per una copertura completa. I rivestimenti autoriparanti riparano automaticamente piccoli danni superficiali, riducendo il carico di lavoro di manutenzione per le stazioni di trattamento dell'acqua non presidiate.
IV. Errori comuni antiruggine da evitare
I risultati antiruggine più scadenti derivano da un funzionamento non standard:
- Rimozione della ruggine solo senza protezione successiva: il metallo nudo non sigillato si arrugginisce rapidamente dopo la lucidatura.
- Sostituzione impropria del materiale: il lubrificante ordinario non può sostituire il grasso antiruggine dedicato al trattamento dell'acqua con prestazioni anticorrosione impermeabili.
- Ignorare la protezione dei componenti elettrici: trascurare la prevenzione della ruggine per scatole di giunzione e schede di controllo porta a distorsioni del segnale o circuiti stampati bruciati, più pericolosi della ruggine meccanica.
Il funzionamento standard segue il processo: rimozione della ruggine → asciugatura completa → rivestimento anticorrosivo a strati. Le misure antiruggine meccaniche ed elettriche dovrebbero avere la stessa priorità con l’abbinamento di materiali dedicati.
Conclusione
Il lavoro antiruggine dell'attuatore richiede un'elaborazione coordinata in fabbrica, una progettazione personalizzata, una manutenzione ordinaria e un miglioramento dei nuovi materiali. Un ragionevole abbinamento di rivestimenti, placcature e agenti antiruggine previene efficacemente l'incollaggio delle valvole, guasti al controllo e guasti ai circuiti causati dalla corrosione.
ValenTechfornisce schemi anticorrosione a ciclo completo per le apparecchiature di controllo automatico del trattamento dell'acqua. Supportati da processi antiruggine maturi e da una progettazione adattativa alle condizioni, forniamo soluzioni per apparecchiature affidabili, a basso numero di guasti e di lunga durata per ridurre i costi operativi.
Punti chiave di utilizzo degli attuatori elettrici di tipo interruttore in ambienti a bassa temperatura
Attuatori elettrici per l'automazione industriale: una guida completa a principi, tipologie, selezione e applicazioni
Articolo correlato
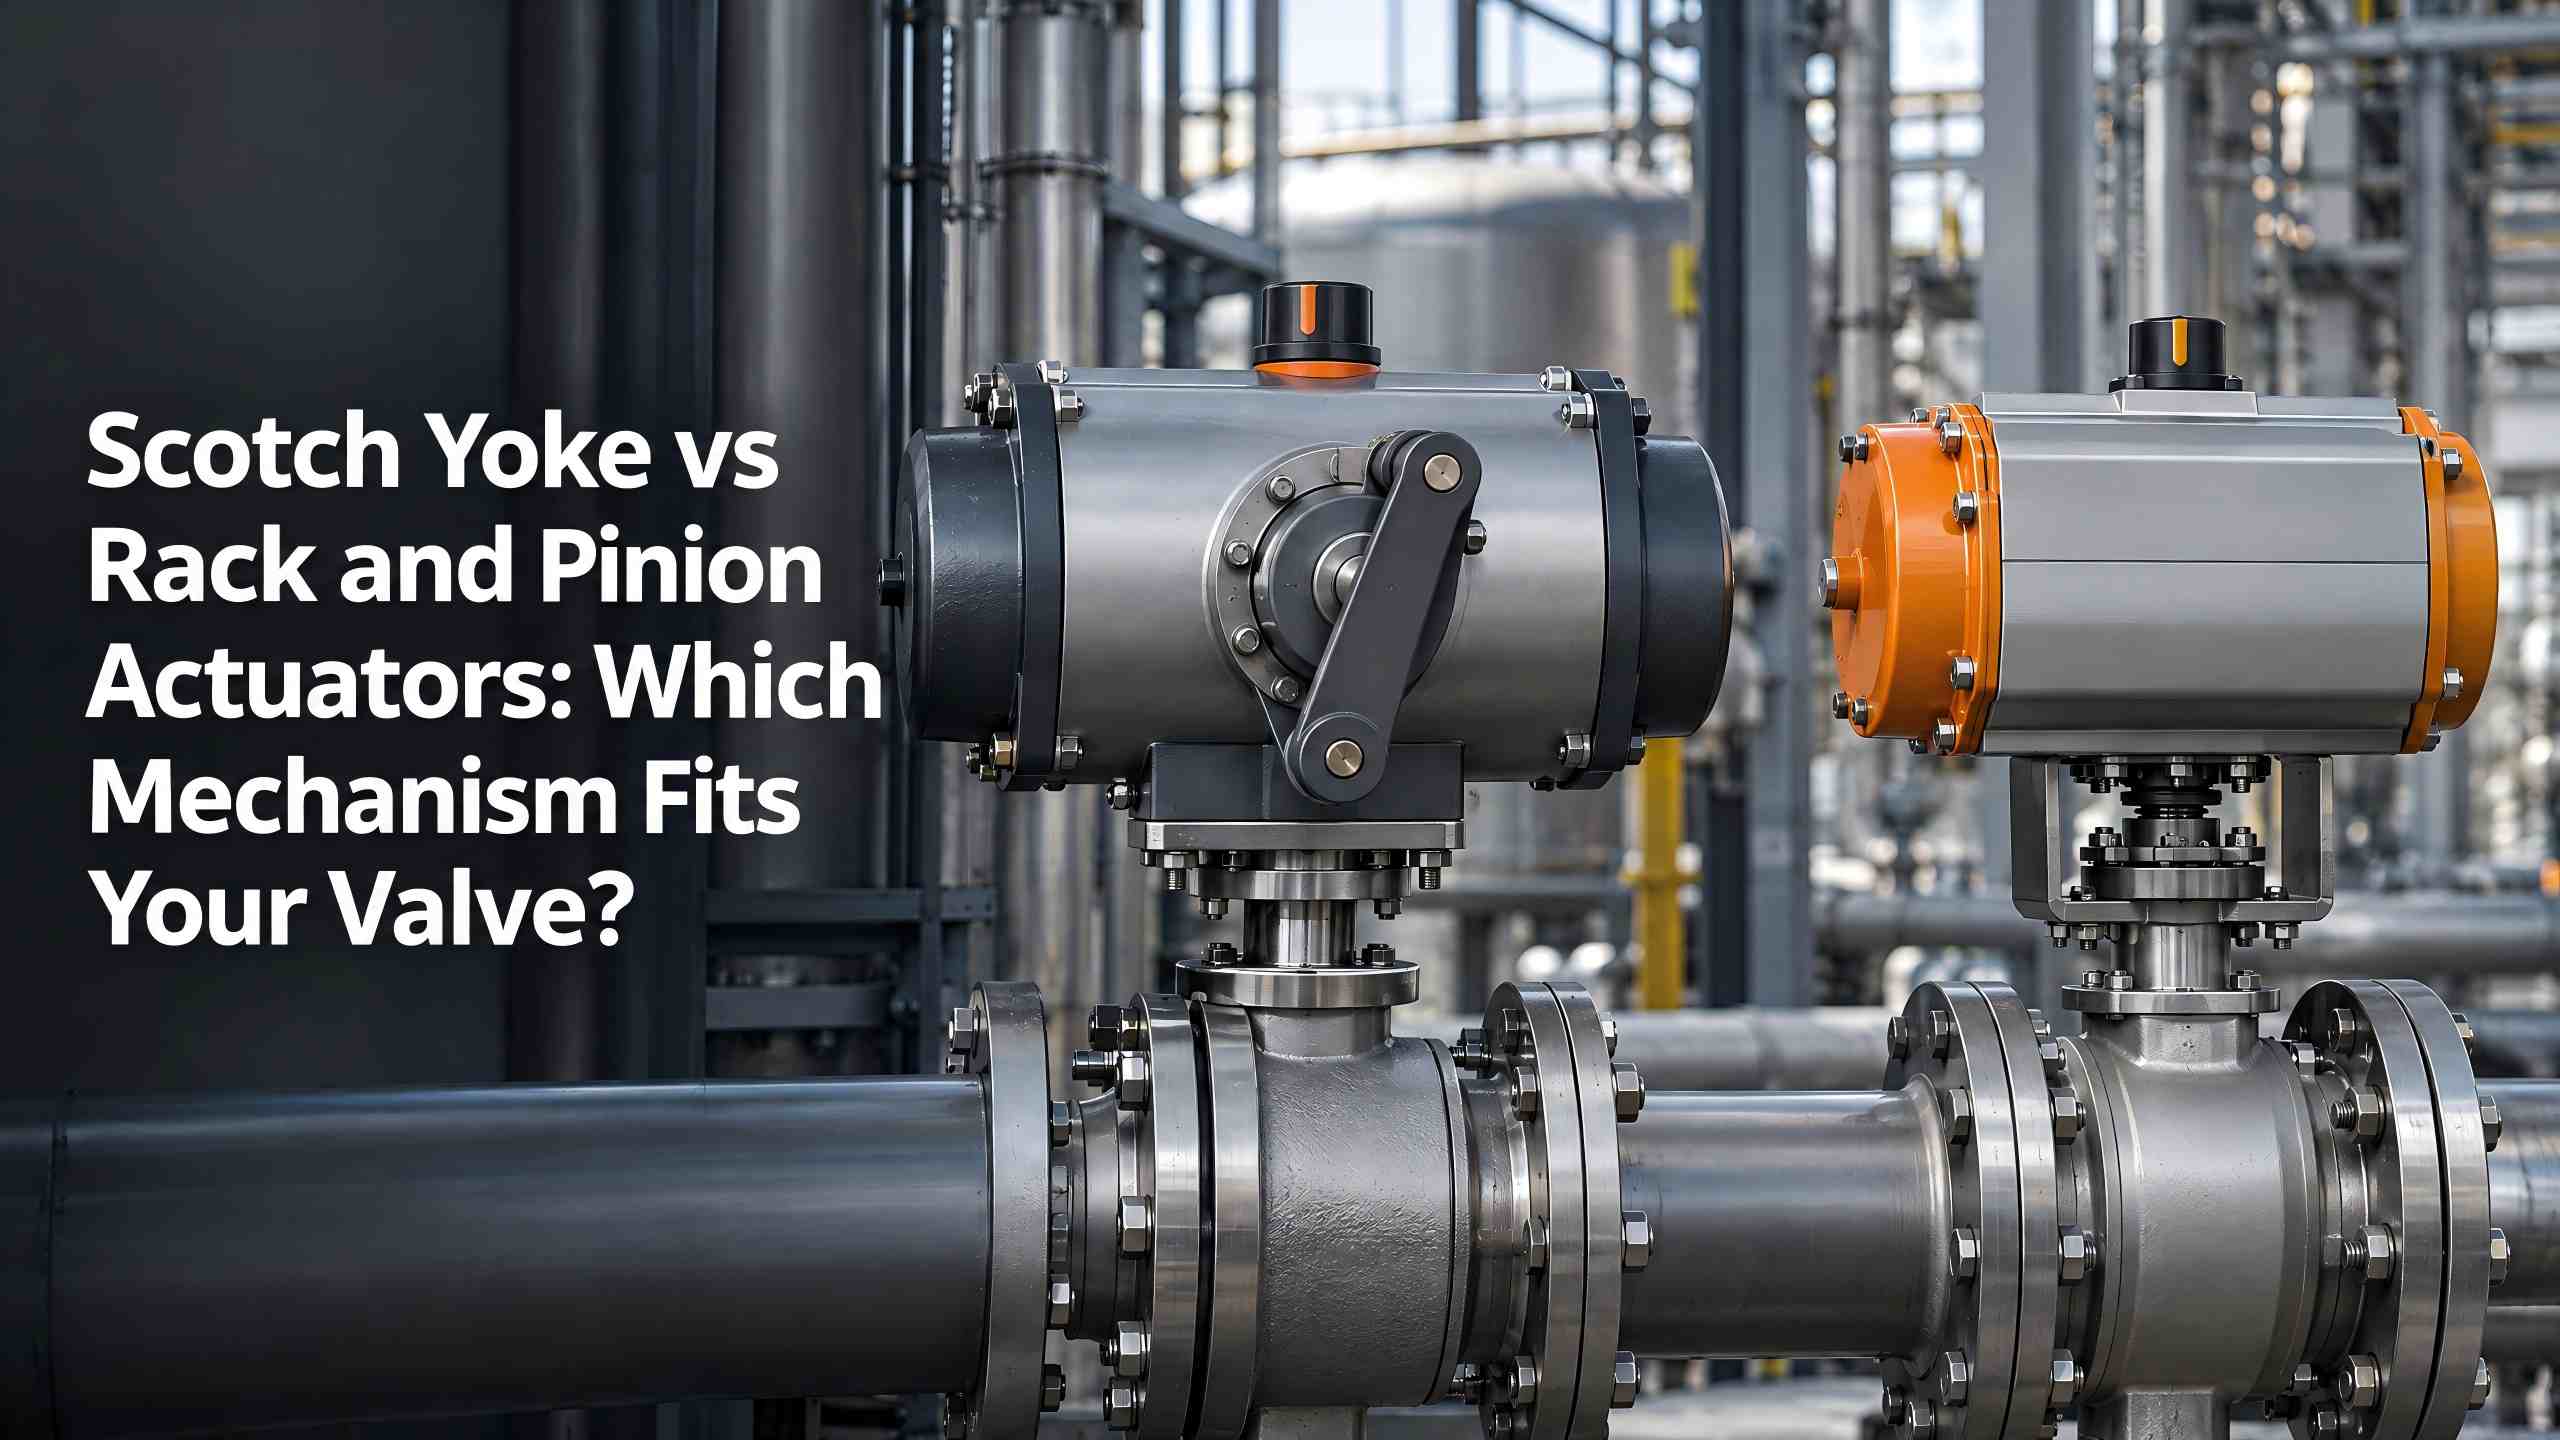
Questa guida ValenTech mette a confronto due attuatori pneumatici a quarto di giro: pignone e cremagliera compatti ed economici per valvole standard e glifo per servizi di grandi dimensioni, a coppia elevata e ESD.
Attuatori Scotch Yoke o a pignone e cremagliera: quale meccanismo si adatta alla tua valvola?
Questo articolo presenta gli attuatori per valvole a farfalla, che guidano la rotazione del disco della valvola per l'on-off della tubazione e la regolazione del flusso. Copre principi di funzionamento, tipi elettrici/pneumatici, cinque parametri chiave di selezione, applicazioni industriali e guasti comuni. Evidenzia il dimensionamento basato sulla curva di coppia e la verifica dell'interfaccia di montaggio ISO 5211.
Cos'è un attuatore per valvola a farfalla?
Scopri le differenze tra attuatori elettrici a giro parziale, a corsa lineare e multigiro. Questa guida tratta le valvole corrispondenti, il calcolo della coppia-spinta, il processo di selezione in 5 fasi e le insidie tipiche delle applicazioni degli attuatori industriali.
Come selezionare gli attuatori elettrici a giro parziale, a corsa lineare e multigiro
Scopri la velocità di risposta dell'attuatore elettrico, i fattori di influenza interni ed esterni e i punti chiave di selezione, per selezionare gli attuatori adatti per i progetti di automazione delle valvole e garantire un funzionamento efficiente e stabile del sistema.
Velocità di risposta dell'attuatore elettrico di tipo interruttore